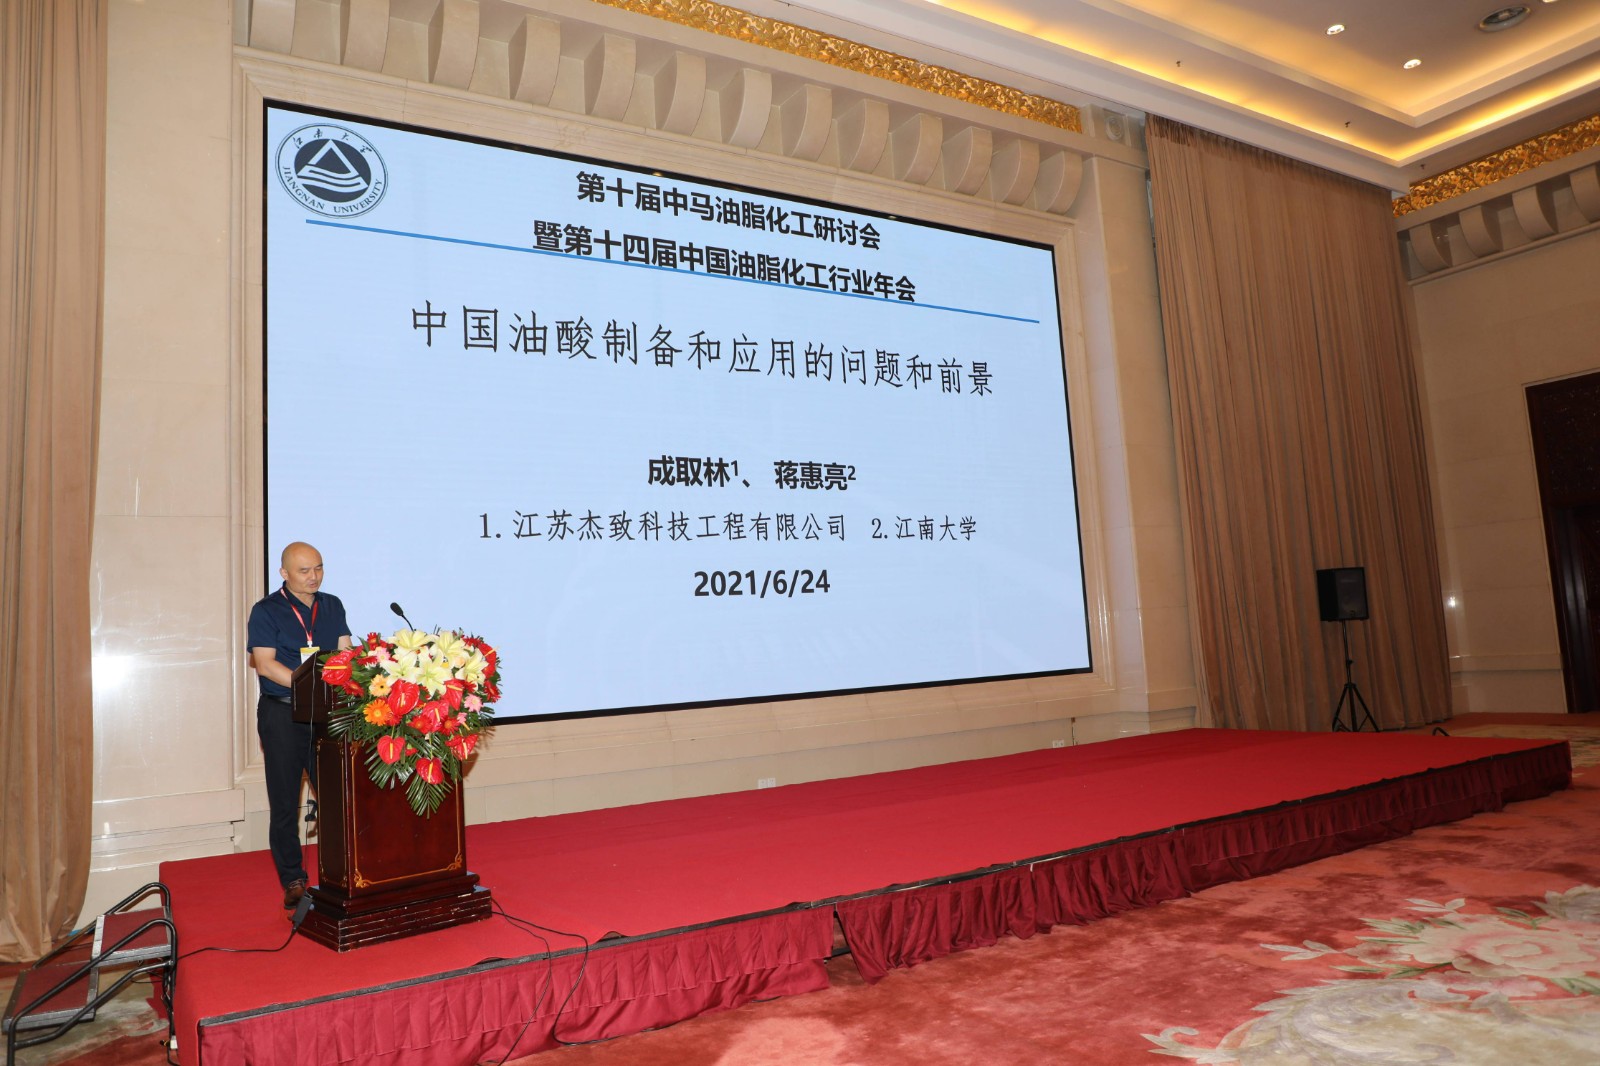
2021年6月24日江苏杰致科技工程有限公司总经理成取林同志,受邀参加第十届中马油脂化工研讨会,暨第十四届中国油脂化工行业年会,并在会议上作为专家,发表“中国油酸制备和应用的问题和前景”专题发言。
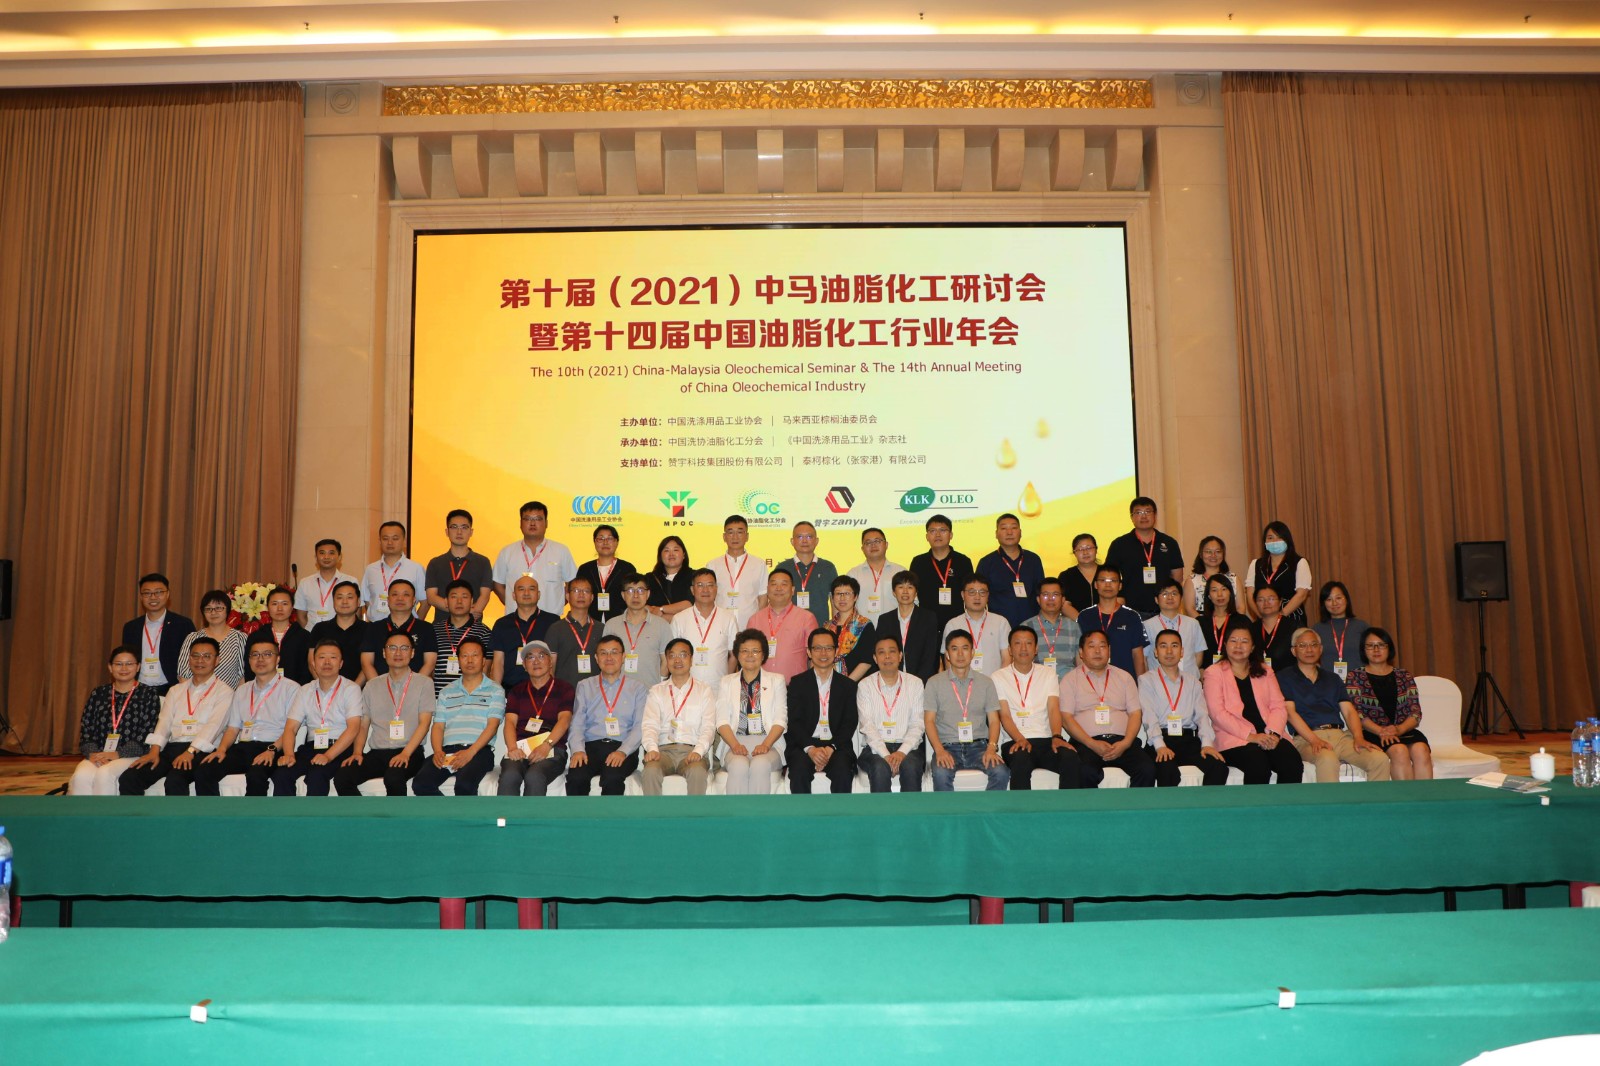
会议结束后,参会代表一起拍摄集体照:
本次发言主要内容:
会议上成取林同志主要从油酸基本应用、中国油酸生产制备中存在的一些问题、高纯油酸的生产技术 、高纯油酸的应用前景等4方面来和与会代表一起分享对中国油酸行业发展的一些知识。
油酸的基本应用
油酸,因其脂肪链上含有双键,具有特殊的性能,在许多领域有着广泛的用途,在某些应用中甚至是不可替代的原料。随着我国油脂化工的发展和进步,其市场容量也在不断增长
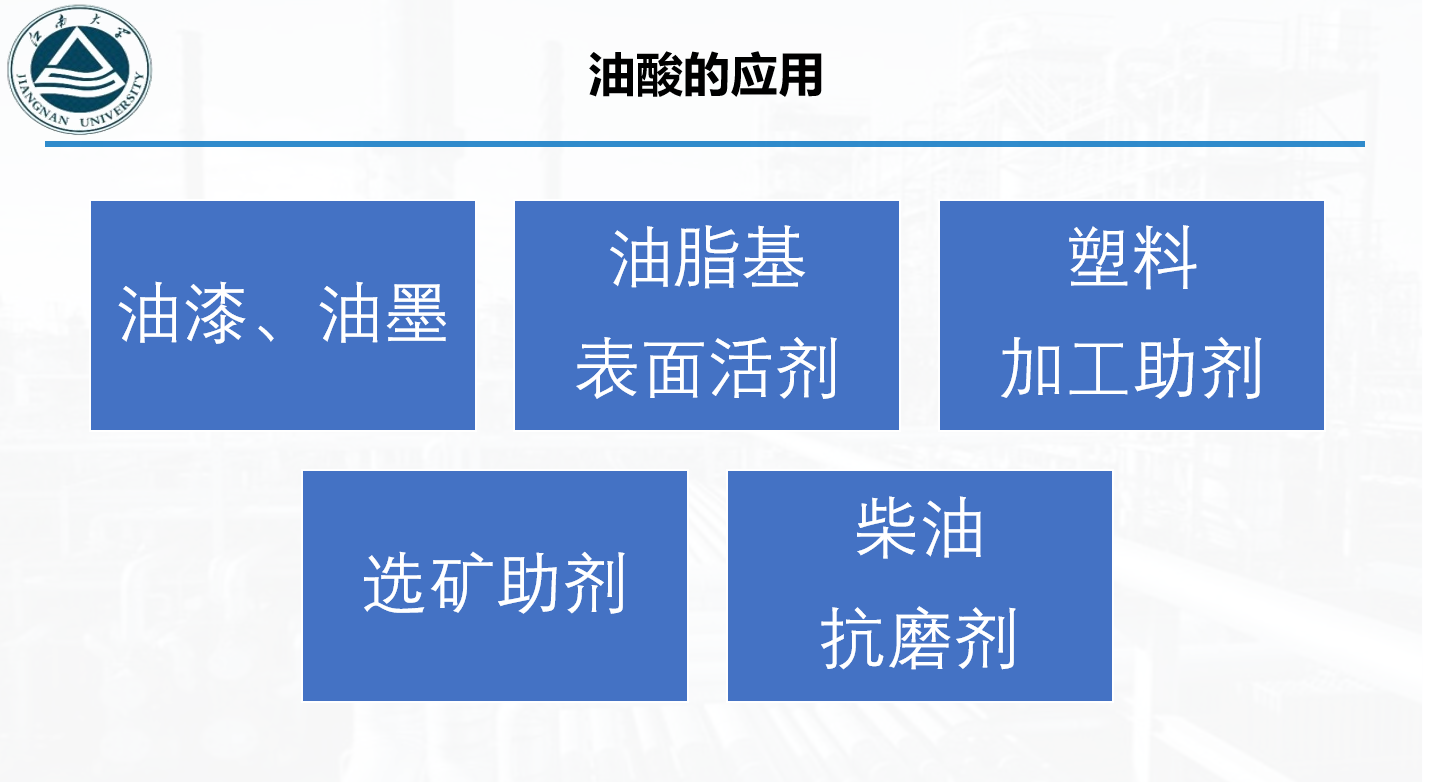
1、 油漆、油墨:这个主要是高碘值的油酸,多来源于豆油酸化油,主要是醇酸树脂、聚酰胺树脂。
2、 油脂基表面活性剂与塑料加助剂:这两个应用领域主要是对油酸的凝点及碳链组成有一定的要求,多来源于棕榈系列与地沟油,像7070、7075等目前量产比较大的品种。
3、 选矿助剂:主要是萤石矿、铝土矿、磷矿等选矿药剂中使用,不同矿种使用的油酸要求不尽相同,有的使用米糠油酸、有的用棉油酸,有的用豆油酸等,根据选矿剂配方调整。
4、 柴油抗磨剂:主要是脂肪酸型抗磨剂,要求油酸凝点低于零下12度,目前国内主要是以豆油酸为原料,经过不同的工艺加工得到。
油酸制备生产过程中存在的几个问题:
一、 标准:
中国现行的油酸标准为95年中国轻工总会发布的QB/T2153-1995标准,主要针对油酸凝点、色泽、碘值等表观指标来区别、分类为:Y4\Y8\Y10等品种,对油酸的碳链组成没有明确的要求,而目前的生产企业根据原料来源不同,产品油酸有各自不同的企业标准,而且指标范围相差比较大。
这种现状对油酸行业的发展与进步缺乏引导作用,也对下游用户选择与应用开发上造成错觉,不利于行业发展,行业标准的修订及新标准的发布迫在眉睫。
二、 原料来源:
国外的油酸原料主要来源于高油酸菜籽油、芥花油等,组成与供应量相对稳定。中国的油酸原料主要来源于:酸化油、地沟油、棕榈油,不同的原料生产出不同品种的油酸,酸化油与地沟油,由于产地与气候的差异,组成并不稳定,生产出来的油酸质量也会有较大差异。
以皂脚为原料的酸化油因生产过程环境问题及精炼工艺的进步,未来能否持续供应还是个问题。
当前,国内的油酸企业已经出现原料供应不足、生产停产的现象,我们油酸生产企业应提前考虑做好如何应对的准备。地沟油作为二代生物柴油原料,用量在持续增长,与油酸生产企业形成竞争,在全球碳减排相关补贴政策支持下,油酸企业原料采购是否具备竞争优势也是值得考虑的问题。
棕榈油作为最大宗、成份最稳定的原料,能否成为油酸的主要原料,在未来还需要油酸生产企业与下游应用企业共同努力
三、 生产技术:这里主要探讨以酸化油、地沟油为原料生产油酸的技术问题
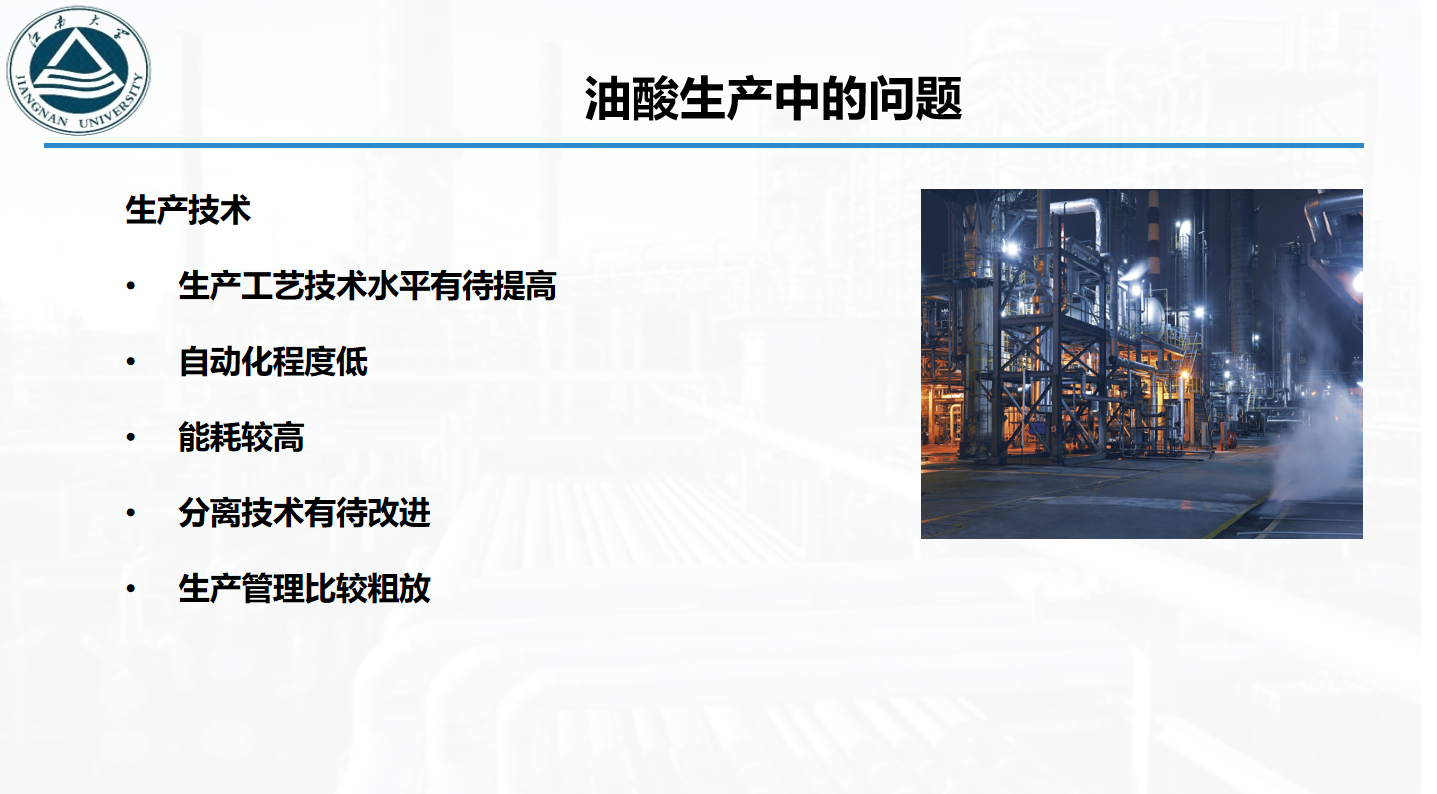
1、 工艺技术水平有待提高
典型的是水解工艺,硬脂酸行业成熟的连续水解工艺技术在油酸行业推广还不够。目前大多还数油酸企业的连续水解工艺在水解压力选择、水解塔设计与产能的匹配、水解塔内部结构对原料的适应性、以及节能与自控等方面存在不少值得改进的地方。
2、 自动化程度低
目前很多企业虽然上了自控系统,但仍只有少数企业能够在一些关键工艺控制点上实现自动控制,如水解塔压力与温度的稳定控制、油酸精馏过程中塔顶温度、回流液温度、回流量的稳定控制等。在控制方案、控制水平上有待提升,在控制方案与自动化水平上有待提升。
3、 能耗较高
国内企业生产过程中高温物料冷却大多采取循环水冷却,如蒸馏塔顶高品位能量的回收等无有效利用措施,相当一部分企业都是排入大气中浪费掉。对整个生产系统能量利用这块做细致的热网络分析、优化流程增加换热过程、提高能量利用效率的就更少了。
同硬脂酸行业相比,油酸行业生产在节能这方面,我们还是有比较大的提升空间。
4、 分离技术有待改进
精馏油酸中饱和酸总量的控制是个比较重要指标,大家都知道,精馏过程本身是个高能耗过程,在产品指标控制与生产效益之间寻求平衡,就要求精馏设备投资合理、运行费用较低的前提下,切割出尽可能多的C16同时要尽可能减少不饱和酸损失。
要实现这一目的,在精馏分离顺序、 各塔分离任务、填料选择、填料高度确定、塔内件(收集器、分布器)负荷及型式选择等方面就必须要有比较详细的工艺技术数据做支承,不能简单地将这些工作交给设备制造企业去完成。我们的油酸企业不防也思考对照一下,看看在这方面有没有改进、提升的空间。
5、 生产管理比较粗放
这个主要是原料品种的细分与对应生产工艺参数的调整方面以及甘油的回收方面,我们企业可以作更细致的一些工作。针对不同的原料,调整工艺参数、回收水解水中的甘油,减少污水处理压力等等。
四、 高纯度油酸产品缺失
高纯油酸指C18:1含量在85%以上的产品,目前中国没有量产,也没有相关质量标准,但在国外却有不同的牌号上市,而且有的牌号油酸含量在90%以上,如禾大的牌号:Priolene 6936 伊斯曼 牌号:Pamolyn 100F
在高纯油酸产品工业化技术这块,我们还要努力,加快开发。
五、 高纯油酸生产技术
高纯油酸生产的技术难点是如何将油酸中的多不饱和酸去掉,目前主要的分离方法有物理法与化学法两种。
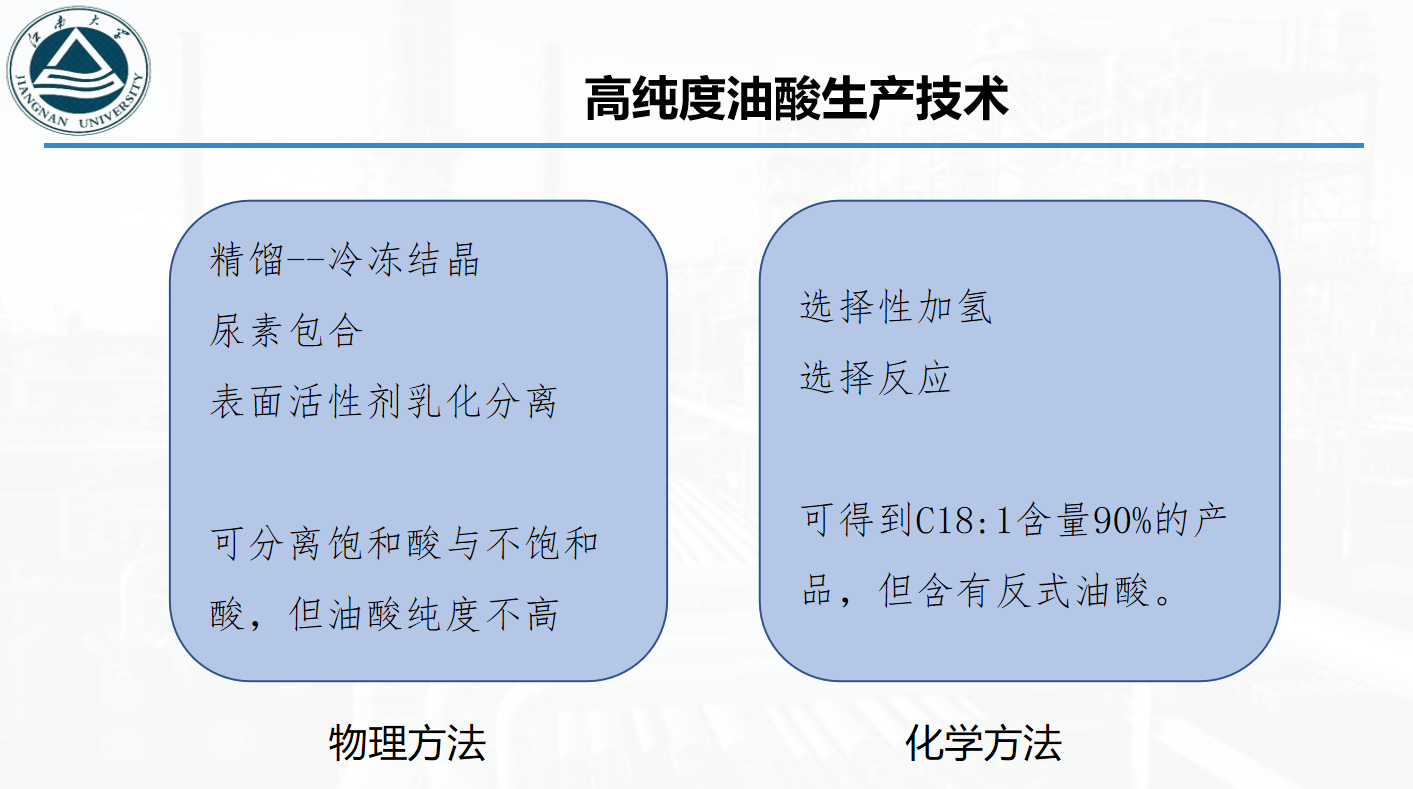
物理方法:后两种因要引入其它物质且成本高,工业化的不多。这几种方法都能很好地分离饱和酸,但是得到的油酸纯度不够高,大多在80%左右。目前量产最大的7070、7075等均是采用第一种方法
化学方法:这两种方法均需要在催化剂存在下,经高温反应后,分离可得到含量90%以上油酸,但是产品中会含有反式酸。应用受到限制。
江南大学蒋惠亮研究团队在高纯油酸的制备方面已取得一定突破:以棕榈油为起始原料,可制得C18:1含量大于90%的高纯油酸,且不含反式油酸。有兴趣的朋友可以同蒋教授深入了解。
下面分几方面对高纯油酸的应用前景作一个展望
一、 二聚酸的合成
目前国内的二聚酸均采用酸化油为原料生产的油酸聚合而成,因含有较多的多不饱和脂肪酸,二聚酸中既有线性结构与环形结构的二聚体,也有一定量的多聚体,成份比较复杂,即使在表观指标相同情况下,性能也会有比较大的差异。
如果采用高纯油酸为原料,对反应体系中的油酸与亚油酸比例进行调节并对聚合工艺进行优化,能够控制二聚酸中线性结构、环形结构及多聚体的含量,会不会制备出性能更加优异的二聚酸产品,这个值得我们研究。
二、异硬脂酸的制备
异硬脂酸因其凝点低、氧化稳定性好 等特点,应用越来越广泛,中国长期依赖进口。蒋惠亮研究团队率先在国内开展异硬脂酸研究并取得成果。研究成果表明油酸的异构化活性明显高于C18:2/C18:3。
以高纯油酸为原料异构化,制取异构酸也是一个比较好的发展方向。
三、壬二酸的制备
壬二酸是应用比较广泛、也是比较重要的一种精细化工原料,采用油酸为原料,在溶剂存在下, 用臭氧对油酸中的双键进行氧化,得到壬二酸和壬酸,这在工业上是比较成熟工艺。油酸中多不饱和酸的存在会增加副反应与副产品,降低产品得率,增加分离难度,影响产品纯度。
以高纯度油酸为原料,可以得到纯度更高的壬二酸产品,可以满足下游用户的不同需求
四、 酯基润滑油的制备
润滑油是全球市场容量极大的一种化学品,随着可再生、环境友好等理念的重视,酯基润滑油的发展受到普遍的重视,成为润滑油领域发展的一大趋势,油酸也是酯基润滑油合成常用的一种脂肪酸原料,但因含有较多的多不饱和脂肪酸,对润滑酯的抗氧化稳定性有严重影响,目前国内高品质的润滑酯所用油酸基本依赖进口。
降低油酸中多不饱和脂肪酸含量,提高油酸含量,将极大扩展高纯油酸在酯基润滑领域的应用。
结束语
这些年中国的油脂化工业发展非常快, 油酸作为一个分支,在产量、市场等方面有明显扩张,也存在不平衡,据不完全统计,中国国内油酸的产量在50万吨上下,每年还要进口一定数量的油酸。但国内各种油酸装置产能可能超过100万吨,在产能与产量、品质与需求之间明显存在背离。
在装置开工率与技术水平、原料供应与品种选择、产品多样化及产品品质提升等方面还有较大的提升空间。
尤其是高品质油酸产品的开发,对我国油酸行业及其下游应用行业的发展都是十分必要的。
为此,希望国内的油酸企业能在技术升级、技术创新上多多投入。既要做大,也要做强,才能使中国的油酸行业持续、健康发展。
江苏杰致科技携手江南大学蒋教授研发团队,希望能有机会为我们的工厂、企业解决实际问题、提升工厂整体工艺技术平,给企业带来经济效益。
期待与各位专家、企业家一起努力,共同为中国的油酸产业健康持续发展作贡献。

0511-85219056
18807220518(微信同号),13813787625

920924034@qq.com

江苏省镇江市苏宁广场A-1502